螺杆真空泵对检修的质量要求
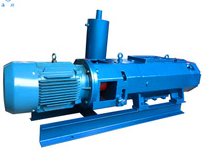
螺杆真空泵在应用过段时间后,因此会出現各式各样的小难题,它是就必须对于其出难题的构件开展维修了,那麼,它在维修时的规定都有哪些呢?下边就来一块儿认识一下吧!
 1.挤出机螺杆 (1)以挤出机螺杆齿顶为标准,检测电动机轴、挤出机螺杆表层的损坏状况。规定不可有伤疤,螺旋面光滑度高于▽6,齿顶表层光滑度高于▽7,电动机轴的椭圓度和不柱度均不超直徑的1/3000。 (2)螺杆真空泵挤出机螺杆齿顶一部分直径与罩壳的空隙为0.14—0.33mm。 (3)挤出机螺杆齿合时齿顶与齿根空隙为0.14—0.33mm,法向裁面侧空隙为0.12—0.25mmmm。 2.泵壳 (1)螺杆真空泵泵身体表层沽度高于▽6。 (2)泵壳、化学原料药的带座轴承的相互配合面及突面应无显著伤疤,光滑度均不低▽5,安裝时不可憋劲。 3.滚动轴承 (1)滚柱轴承与轴相互配合选用D/gc,与滚动轴承箱的E合选用D/d。 (2)拆装螺杆机械泵滚柱轴承应应用维修工具。选用热装时,滚动轴承溫度可加温到150-130℃(禁止用火苗对滚动轴承立即加温)。 (3)滚柱轴承的滚子轴承和內外燕尾导轨表层不可有浸蚀、坑疤、黑斑等缺点。 4径向密封性 (1)填料密封 ①采用的螺杆真空泵填充料应合乎设计构思规定。 ②安裝时要确保填充料环指向液封孔(容许稍偏外,不容许偏内)。 (2)机封 ①机封旋盖与密封垫触碰的平面图对轴轴线的不平整度,不超0.03mm。 ②安裝螺杆真空泵机封时要合乎设计构思规定。